联臻光电材料
lianzhen Photoelectric material
十年只做一条管
专注于塑胶型材、塑胶管、灯罩挤出
lianzhen Photoelectric material
专注于塑胶型材、塑胶管、灯罩挤出
透明管材挤出成型工艺要点解析
透明管材(PC管、PMMA管、PETG管、PCTG管、PPSU管等)在灯饰照明、医疗器械、食品包装、电子电器等领域应用广泛。与普通管材相比,透明管材对表面光洁度、内部纯净度和尺寸精度的要求更高,挤出工艺也更具挑战性。
本文从原料烘干、温度控制、螺杆选择、冷却定型四个维度,解析透明管材挤出成型的关键工艺要点。
一、原料烘干:透明管的第一道关卡
透明管材对原料中的水分极为敏感。水分在挤出过程中汽化,会在管材内部形成气泡、银纹,严重影响透明度和力学性能。
各材质烘干要求:
| 材质 | 烘干温度 | 烘干时间 | 备注 |
|---|---|---|---|
| PC | 120℃ | 4小时以上 | 不宜超过10小时 |
| PMMA | 80-90℃ | 3-4小时 | 避免过热结块 |
| PETG/PCTG | 65-75℃ | 4-6小时 | 温度过高易粘连 |
| PPSU | 150-160℃ | 3-4小时 | 高温烘干 |
要点: 烘干后的原料应尽快使用,避免再次吸湿。建议配备除湿干燥机,确保露点温度低于-20℃。
二、温度控制:透明度与尺寸稳定的关键
透明管材对温度波动非常敏感,温度过低塑化不良,管材发白、有晶点;温度过高则材料分解,产生黄变、气泡。
各材质挤出温度参考:
| 材质 | 机筒温度 | 口模温度 | 备注 |
|---|---|---|---|
| PC | 260-330℃ | 280-320℃ | 高温挤出 |
| PMMA | 200-240℃ | 210-230℃ | 温度过高易分解 |
| PETG/PCTG | 220-260℃ | 230-250℃ | 窗口较窄 |
| PPSU | 330-380℃ | 340-370℃ | 高温工程塑料 |
要点: 透明管材建议采用渐变压缩型螺杆,避免突然压缩产生剪切过热。口模圆周温度应均匀,温差不超过±2℃。
三、螺杆选择:塑化质量的核心
透明管材要求塑化均匀、无晶点、无气泡,螺杆设计至关重要。
推荐螺杆类型:
渐变压缩型螺杆:压缩段较长,塑化均匀,适合PC、PMMA
屏障型螺杆:分离固液相,塑化质量高,适合PETG、PCTG
低剪切螺杆:避免剪切过热,适合PPSU等高温材料
要点: 螺杆长径比建议18-24:1,压缩比2.5-3.0。螺杆表面需镀铬抛光,减少物料粘附。
四、冷却定型:表面光洁度的决定因素
透明管材的冷却定型直接影响表面光洁度和尺寸精度。冷却过快,内应力大,易开裂;冷却过慢,产量低,易变形。
冷却方式:
真空定径套:适用于外径精度要求高的管材,冷却均匀
内压定径:适用于薄壁透明管,内壁光洁
分段冷却:第一段低温快速定型,第二段温水缓冷,减少内应力
要点: 定径套内壁需镜面抛光(Ra≤0.4μm),确保管材表面光洁。冷却水温建议分段控制:第一段15-25℃,第二段40-60℃。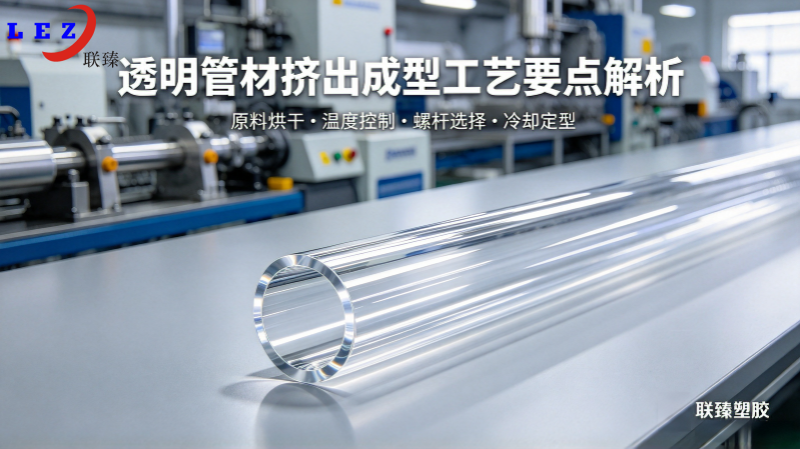
五、技术总结
| 工艺环节 | 核心要求 | 常见问题 |
|---|---|---|
| 原料烘干 | 露点≤-20℃,充分干燥 | 气泡、银纹 |
| 温度控制 | 温差≤±2℃,避免分解 | 黄变、晶点 |
| 螺杆选择 | 渐变压缩/屏障型,低剪切 | 塑化不均 |
| 冷却定型 | 分段冷却,镜面定径套 | 内应力、表面粗糙 |
透明管材挤出是一项对工艺细节要求极高的技术。只有把控好每一个环节,才能生产出高透明度、高精度的优质管材。
联臻塑胶专注塑胶挤出成型二十余年,在透明管材挤出领域积累了丰富的工艺经验。如需技术咨询或透明管材定制服务,欢迎随时联系我们。国内业务雷生:13412127641
联系我们
服务热线
微信咨询
手机网站